Comment évaluer la réflectivité, la rondeur et le taux d'humidité des perles de verre
2026-09-10
Table des matières
L'importance de la sécurité routière est capitale, et le marquage au sol joue un rôle essentiel pour guider les conducteurs, notamment la nuit ou par mauvais temps. Les héros méconnus de ce marquage vital sont… billes de verre microscopiques Incorporées dans le liant ou la peinture, ces minuscules sphères agissent comme des lentilles miniatures. Elles captent la lumière des phares du véhicule et la renvoient vers les yeux du conducteur : c’est le phénomène de rétroréflexion. Cependant, toutes les billes de verre ne se valent pas. Pour garantir des performances optimales, un contrôle qualité rigoureux est absolument indispensable.
Pour les fabricants, les gestionnaires de voirie et les entreprises de travaux publics, la maîtrise de l'évaluation systématique de la réflectivité, de la rondeur et du taux d'humidité des microbilles de verre est essentielle à la réalisation d'un marquage routier durable et à haute visibilité. Lorsque ces trois paramètres sont mesurés et optimisés avec précision, le marquage routier obtenu contribue à sauver des vies, à réduire les coûts d'entretien et à garantir la conformité aux normes internationales de transport les plus strictes.
Évaluation des performances rétroréfléchissantes
La fonction première des microbilles de verre utilisées pour le marquage routier est de réfléchir la lumière vers sa source. Si ces microbilles ne remplissent pas cette fonction, le marquage sera pratiquement invisible la nuit, le rendant inutile lorsque les conducteurs en ont le plus besoin. L'évaluation de cette performance optique nécessite une compréhension à la fois de la physique de la lumière et des propriétés physiques du verre lui-même.
La science de l'indice de réfraction (IR)
Le pouvoir réfléchissant d'une perle de verre dépend fortement de son indice de réfraction (IR). L'IR mesure la déviation de la lumière lorsqu'elle passe de l'air au verre. Pour que la lumière soit parfaitement focalisée sur la face arrière de la perle (incluse dans la peinture), l'IR doit être contrôlé avec précision lors de sa fabrication.
Les billes de verre standard ont généralement un indice de réfraction (IR) de 1,50, ce qui assure une visibilité suffisante pour les applications routières classiques. Cependant, pour des applications exigeant une haute performance, comme les pistes d'aéroport ou les intersections critiques, on utilise des billes à indice de réfraction élevé, avec un IR de 1,90 voire 2,20. Ces billes à IR élevé renvoient un pourcentage de lumière nettement supérieur au conducteur.
Méthodes de mesure de la réflectivité
Pour évaluer avec précision la réflectivité des billes de verre, les professionnels utilisent des instruments spécialisés et des environnements contrôlés.
1. Rétroréflectomètres :
La méthode la plus directe pour mesurer les performances rétroréfléchissantes des microbilles de verre après leur application consiste à utiliser un rétroréflectomètre. Cet appareil simule la géométrie de la conduite de nuit. Il projette une source lumineuse selon un angle d'incidence précis (généralement 88,76 degrés, correspondant à l'angle des phares) et mesure la lumière réfléchie selon un angle d'observation précis (généralement 1,05 degré, correspondant à la hauteur des yeux du conducteur). Le résultat est exprimé en millicandelas par mètre carré et par lux (mcd/m²/lx).
2. Méthode d'immersion liquide (pour les tests d'indice de réfraction) :
En laboratoire, l'indice de réfraction des billes brutes peut être testé par la méthode de la ligne de Becke ou par immersion dans des liquides d'indices de réfraction connus. Lorsqu'une bille est immergée dans un liquide d'indice de réfraction identique, son contour semble disparaître au microscope. Ceci confirme la qualité optique du lot de verre avant même son application sur une chaussée.
Le rôle de la profondeur d'encastrement
Il est essentiel de noter que la réflectivité ne dépend pas uniquement de la bille elle-même, mais aussi de son interaction avec le liant. La rétroréflectivité maximale est obtenue lorsque la bille est enfoncée précisément de 50 à 60 mm dans la peinture. Si elle est trop enfoncée, la lumière ne peut pas pénétrer ; si elle est trop superficielle, la lumière s'échappe sans être réfléchie et la bille est facilement détachée par la circulation. C'est pourquoi les évaluations en laboratoire consistent souvent à créer des panneaux de test sur lesquels des billes sont déposées à des vitesses contrôlées sur des liants standard afin de mesurer la réflectivité réelle et pratique.
Tableau 1 : Catégories d’indice de réfraction et contextes d’application
| Indice de réfraction (IR) | Niveau de performance optique | Domaine d'application typique | Profil de coûts |
| 1,50 – 1,55 | Standard | Autoroutes régulières, rues de ville, lignes de contournement. | Économique |
| 1,65 – 1,75 | Modéré à élevé | Marquages de visibilité nocturne par temps de pluie, zones à fort trafic. | Modéré |
| 1.90+ | Ultra-haut | Pistes d'aéroport, virages ruraux non éclairés, zones à risques critiques. | Prime |
Le caractère critique de l'intégrité sphérique
Si la composition chimique détermine l'indice de réfraction, la forme physique de la bille conditionne le bon fonctionnement du système optique. Pour qu'une bille de verre agisse comme un rétroréflecteur, elle doit être parfaitement sphérique. Les formes irrégulières, ovales ou les éclats de verre dentelés dispersent la lumière dans toutes les directions au lieu de la renvoyer vers le conducteur. Par conséquent, évaluer la rondeur des billes de verre revient à évaluer directement leur capacité à sauver des vies.
Pourquoi la rondeur est importante
La géométrie d'une sphère parfaite permet à la lumière incidente de se réfracter à son entrée, de se focaliser précisément sur l'hémisphère arrière et d'être réfléchie en suivant le même trajet. Si une perle contient des bulles d'air (inclusions), est laiteuse (opaque) ou simplement déformée, le point focal se déplace et la rétroréflexion est impossible. Les normes internationales, telles que AASHTO M247 et EN 1423, exigent qu'un pourcentage minimal de perles (généralement de type 70% à 80%, selon le type) soient des sphères parfaites.
Méthodes d'essais en laboratoire pour la rondeur
1. L'analyse microscopique par grille : La méthode la plus traditionnelle consiste à observer un échantillon représentatif de billes au microscope équipé d'un réticule ou d'une grille graduée. Un technicien compte manuellement le nombre total de billes dans un champ de vision précis, puis identifie et compte les billes non sphériques, les particules irrégulières et les billes fusionnées (deux billes collées). Le pourcentage de sphères parfaites est ensuite calculé. Bien que précise, cette méthode est très dépendante de l'habileté de l'opérateur et peut s'avérer longue.
2. La méthode de la plaque de verre inclinée (testeur de circularité) : Une approche plus mécanique et standardisée consiste à utiliser un testeur de plaque inclinée, souvent appelé “ testeur de circularité ”. Cet appareil se compose d'un panneau de verre lisse incliné selon une inclinaison spécifique et réglable, souvent soumis à une légère vibration.
- Un échantillon de billes pré-pesé est introduit en haut du plan incliné.
- Les véritables sphères rouleront facilement le long de la plaque de verre et tomberont dans un bac de récupération situé en bas.
- Les perles irrégulières et non sphériques, les éclats et les particules fusionnées ne rouleront pas et glisseront lentement, se déplaceront sur les côtés ou resteront sur la plaque.
- En pesant les sphères réelles recueillies dans le bac inférieur par rapport au poids total de l'échantillon initial, on peut déterminer un pourcentage exact de rondeur.
3. Analyse d'images numériques (DIA) : Dans les installations de production modernes et de haute technologie, l'analyse d'images numériques automatisée (DIA) s'impose comme la référence. Des caméras à haute vitesse capturent les images des billes en chute libre, et un logiciel spécialisé analyse instantanément le périmètre et le diamètre de milliers de particules individuelles par seconde. La DIA fournit une évaluation très précise et indépendante de l'opérateur de l'intégrité sphérique, offrant une analyse statistique complète du lot.
Tableau 2 : Défauts physiques courants des perles de verre
| Type de défaut | Description | Impact sur la performance |
| Ovale/Elliptique | La perle est étirée, elle n'est pas parfaitement sphérique. | Modifie le point focal ; diffuse la lumière loin du conducteur. |
| Fusionné/Satellites | Deux perles ou plus ont fondu ensemble lors de la production. | Détériore la géométrie optique ; réduit drastiquement la rétroréflexion. |
| Inclusions d'air | Bulles d'air microscopiques emprisonnées à l'intérieur du verre. | Crée une réfraction interne ; provoque la diffusion de la lumière à l'intérieur du matériau. |
| Laiteux/opaque | Opacité du verre. | Bloque totalement la transmission de la lumière ; aucune rétroréflexion. |
Le danger de la rétention d'humidité
Même si un lot de sphères de verre présente un indice de réfraction optimal et une sphéricité irréprochable, son application concrète peut être totalement compromise par un seul facteur : l’eau. Il est donc essentiel d’évaluer le taux d’humidité des billes de verre afin de garantir leur application réussie sur le revêtement.
Les mécanismes de la contamination par l'humidité
Les microbilles de verre sont généralement appliquées au marquage routier par projection. Lorsque le camion de marquage dépose la peinture ou le liant thermoplastique encore humide, des pistolets sous pression pulvérisent immédiatement les microbilles sur la ligne encore fraîche.
Pour que ce procédé se déroule sans accroc, les billes doivent s'écouler comme un liquide sec. Si le taux d'humidité est trop élevé, la tension superficielle de l'eau provoque l'agglomération des minuscules sphères. Cette agglomération entraîne plusieurs défaillances catastrophiques :
- Blocages : Les buses de distribution du camion de marquage routier peuvent se boucher, ce qui fait que certaines sections de la ligne routière n'ont plus aucune propriété réfléchissante.
- Répartition inégale : Des amas de perles tomberont sur la peinture, créant des zones de réflexion concentrées et des taches sombres, plutôt qu'une ligne uniforme et très visible.
- Mauvaise intégration : Les gouttes humides peuvent altérer le processus de durcissement du liant, ce qui entraîne une mauvaise incorporation et une défaillance prématurée du marquage.
Méthodes normalisées pour le contrôle de la teneur en humidité
Les normes industrielles exigent généralement que la teneur en humidité de billes de verre pour marquage routier La teneur en TP3T ne dépasse pas 0,011 g. Pour le vérifier, une analyse gravimétrique est la procédure opératoire standard.
La méthode de séchage au four (gravimétrique) :
- Préparation: Un plat de pesée propre et sec en verre ou en métal est pesé avec précision sur une balance analytique de précision au 0,001 g près (Poids A).
- Échantillonnage: Un échantillon représentatif des billes (généralement de 50 à 100 grammes) est placé dans le récipient, et son poids total est enregistré (Poids B). Le poids initial des billes humides est (Poids B – Poids A).
- Séchage: Le récipient est placé dans une étuve de laboratoire réglée à une température de 105 °C à 110 °C (221 °F à 230 °F) pendant environ 2 heures. Cette température est suffisante pour évaporer toute l'humidité de surface sans faire fondre ni altérer le verre.
- Refroidissement: Le plat est retiré du four et immédiatement placé dans un dessiccateur. Un dessiccateur est un récipient hermétique contenant un agent desséchant (comme du gel de silice) qui permet à l'échantillon de refroidir à température ambiante sans absorber d'humidité supplémentaire de l'air ambiant.
- Pesée finale : Une fois refroidi, le plat et les perles séchées sont pesés à nouveau (Poids C).
- Calcul: Le pourcentage de teneur en humidité est calculé à l'aide de la formule suivante :
- Humidité % = [(Poids B – Poids C) / (Poids B – Poids A)] * 100
Revêtements résistants à l'humidité et hydrofuges
Pour pallier les contraintes liées à l'humidité ambiante et aux conditions climatiques variables sur les chantiers, les billes de verre de haute qualité sont souvent traitées avec un revêtement hydrofuge spécifique, généralement un fluide à base de silicone. Ce revêtement réduit l'énergie de surface du verre, empêchant ainsi l'eau d'y adhérer.
Pour tester l'efficacité de ce revêtement, les techniciens effectuent un Test d'imperméabilité. On place un petit échantillon de billes enrobées dans un entonnoir en verre tapissé de papier filtre. On verse un volume précis d'eau distillée sur les billes. Si l'enrobage est efficace, l'eau traverse les billes sans les mouiller, et celles-ci restent fluides immédiatement après. Si les billes s'agglutinent et obstruent l'entonnoir, l'enrobage est défectueux.
L'écosystème de contrôle de qualité synergique
Il est essentiel que les professionnels comprennent que la réflectivité, l'intégrité sphérique et le taux d'humidité ne sont pas des paramètres isolés. Ils forment un écosystème synergique où la défaillance d'un seul paramètre entraîne inévitablement la défaillance de l'ensemble du système.
Imaginez un scénario où un fabricant produit perles à indice de réfraction ultra-élevé et à la rondeur parfaite. Ces billes sont théoriquement capables de renvoyer un maximum de lumière aux conducteurs, même dans les conditions les plus sombres et humides. Cependant, si l'emballage est défectueux et que les billes absorbent une quantité importante d'humidité ambiante pendant le transport, leur taux d'humidité augmentera considérablement. Lors de leur application par l'entreprise de travaux publics, les pistolets de distribution crachoteront, déposant des amas de billes sur la chaussée. Du fait de leur agglomération, elles ne pourront pas atteindre la profondeur d'enrobage optimale (50-60%). Elles resteront en surface du liant et seront écrasées par le premier camion qui passera. Leurs propriétés optiques exceptionnelles et leur forme parfaitement ronde seront ainsi totalement inutiles, car le facteur d'humidité a été négligé.
À l'inverse, des cordons parfaitement secs, appliqués impeccablement par le camion de marquage routier, n'offriront aucun avantage en matière de sécurité si le contrôle de leur rondeur a été négligé et que le lot est truffé d'éclats irréguliers. Ces éclats, parfaitement incrustés, ne feront que disperser les phares dans l'environnement, rendant le marquage routier invisible.
Par conséquent, une assurance qualité complète exige que les trois caractéristiques soient rigoureusement testées pour chaque lot produit. Des protocoles de contrôle qualité robustes protègent le fabricant de toute responsabilité, garantissent l'efficacité du travail de l'entrepreneur et, surtout, assurent aux contribuables une infrastructure sûre et bien visible, à la hauteur de leurs attentes.
Conclusion
La science du marquage routier repose sur une interaction complexe entre l'optique, la science des matériaux et le génie mécanique. Comme nous l'avons vu, la capacité d'une ligne de marquage à briller intensément dans l'obscurité n'est pas le fruit du hasard ; elle résulte d'une ingénierie méticuleuse et d'un contrôle qualité rigoureux. Grâce à l'utilisation d'instruments de laboratoire de pointe et de méthodologies standardisées pour évaluer la réflectivité, la rondeur et le taux d'humidité des billes de verre, le secteur des transports garantit la sécurité, la praticabilité et la visibilité de nos routes, même dans l'obscurité la plus totale.
À propos de l'auteur
Depuis sa création en 2013, TORY s'est engagée dans le développement et la fabrication de perles de verre et joue désormais un rôle majeur dans l'industrie mondiale des perles de verre, notamment dans le secteur de la fabrication de perles de verre. Perles de verre rétroréfléchissantes optiques de haute qualité pour le marquage routier.TORY dispose d'une solide capacité de R&D, ce qui nous permet d'innover dans nos produits et de suivre l'évolution du marché.
| Niveau | LR | M | HEURE |
| Rondeur | >80% | >85% | 90% |
| Valeur de rétroréflexion | 200-300mcd/㎡*lx | 300-500mcd/㎡*lx | 500-800 mcd/m²*lx |
| Distribution des tailles | 150-1180 μm | 100-2000 μm | 100-2000 μm |
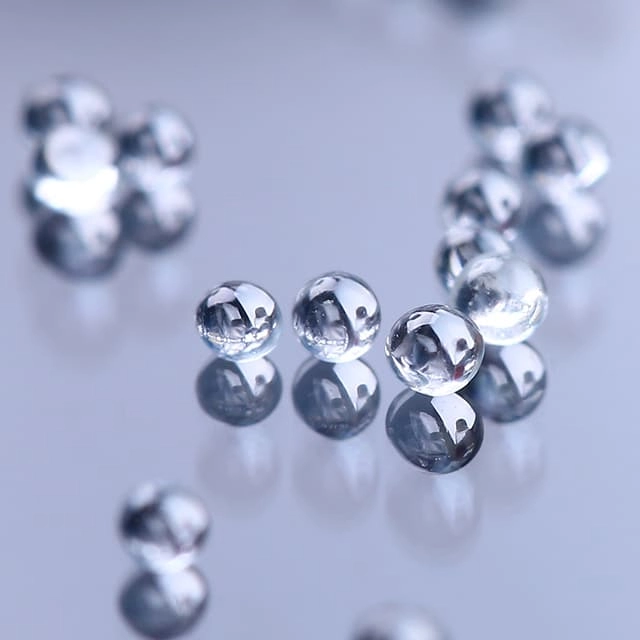
Tory propose trois qualités de billes de verre standard RI 1.5 : LR, MR et HR. Nous disposons de différentes granulométries pour répondre à vos besoins. Veuillez consulter le tableau de distribution des tailles ci-dessous, dans la fiche technique “ Billes de verre RI 1.5 ”.

FAQ
Comment l'indice de réfraction affecte-t-il directement les performances des billes de verre sur la route ?
L'indice de réfraction (IR) détermine la déviation de la lumière lorsqu'elle pénètre dans la fibre optique. Un IR de 1,50 assure une déviation suffisante pour une visibilité standard sur autoroute. Cependant, un IR plus élevé (comme 1,90 ou 2,20) permet une déviation beaucoup plus efficace, concentrant ainsi une plus grande partie du faisceau lumineux des phares sur la face arrière de la fibre et la réfléchissant directement vers le conducteur. Il en résulte un marquage routier nettement plus lumineux, un atout essentiel dans les zones à risque ou par temps de pluie.
Que se passe-t-il si le pourcentage de rondeur d'un lot de perles de verre est inférieur aux normes de l'industrie ?
Si un lot contient trop de particules irrégulières, ovales ou dentelées, la géométrie optique nécessaire à la rétroréflexion est compromise. Au lieu de renvoyer la lumière vers sa source, ces particules difformes la diffusent dans des directions aléatoires. Par conséquent, le marquage routier apparaîtra terne et invisible aux conducteurs la nuit, ce qui réduira considérablement la sécurité routière et ne permettra pas de respecter les exigences de visibilité fixées par les autorités de transport.
Pourquoi les fabricants appliquent-ils des revêtements résistants à l'humidité sur les billes de verre ?
Des revêtements hydrofuges, généralement à base de silicone, sont appliqués pour empêcher les billes de verre d'absorber l'humidité de l'air pendant le stockage et le transport. Si les billes absorbent l'humidité, la tension superficielle provoque leur agglomération. Ces billes agglomérées ne peuvent pas s'écouler correctement à travers les pistolets de distribution des camions de marquage routier, ce qui entraîne un bouchage du matériel, une répartition irrégulière sur la ligne de chaussée et une mauvaise incorporation dans la peinture, autant de problèmes qui nuisent à la finition réfléchissante du marquage.

